- Дом
- О нас
- Продукты
- Проекты
- Новости
- Отправить запрос
- Связаться с нами
русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
От листов кремнистой стали до обмоток: перечень основных процессов, определяющих качество трансформатора
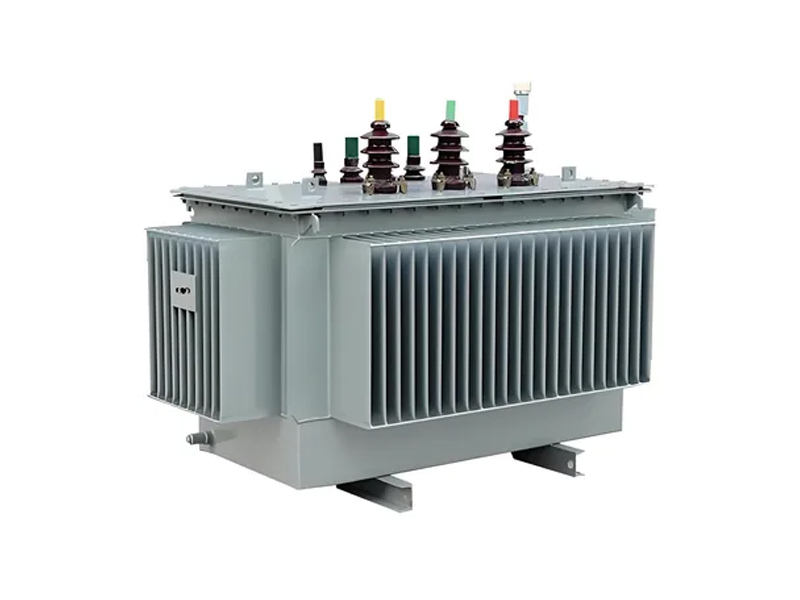
Трансформаторы являются «сердцем» систем передачи и распределения электроэнергии, качество их изготовления напрямую определяет безопасность работы электросетей, стабильность системы и длительный срок эксплуатации. Рождение высококачественного трансформатора — это не простая сборка деталей, а системный проект, включающий материаловедение, точное машиностроение и электротехнику. От листов кремнистой стали до сложной сборки обмотки, каждое звено основного процесса содержит чрезвычайно высокие технические барьеры, которые в совокупности обеспечивают превосходное качество продукции.
Листы кремниевой стали: микроскопическая «хирургия», закладывающая основу для энергоэффективности
Железный сердечник является сердечником магнитной цепи трансформатора, а лист ориентированной кремнистой стали является основным материалом для изготовления этого сердечника. Чтобы добиться максимального снижения потерь и высокой энергоэффективности, выбор материала и обработку листов кремнистой стали в современном производстве трансформаторов можно назвать высокоточной «минимально инвазивной хирургией». В традиционных трансформаторах в основном используются листы кремниевой стали толщиной от 0,23 до 0,30 мм, но сейчас отрасль развивается в сторону более тонких листов. Например, ультратонкие листы ориентированно-кремнистой стали толщиной всего 0,20 мм или даже 0,15 мм позволяют значительно увеличить долю легко намагничиваемых структур внутри и значительно снизить потери на холостом ходу. Однако утонение листов кремнистой стали предъявляет строгие требования к производственному процессу, требуя одновременной оптимизации сотен ключевых технических моментов на протяжении всего процесса и точного контроля процессов низкотемпературного азотирования и высокотемпературного отжига. Кроме того, на этапе укладки сердечников прецизионная вырубка осуществляется на линиях резки с ЧПУ, а процесс ступенчатой укладки в шахматном порядке используется для минимизации искажений магнитного потока, потерь на вихревые токи и рабочего шума, тем самым закладывая прочную физическую основу для эффективной работы всего трансформатора.
Намотка обмотки: тщательное «искусство ручной работы» и интеллектуальное управление.
Если сердечник — это скелет трансформатора, то обмотки — его электрическое сердце. От точности намотки напрямую зависит стабильность напряжения и тепловые характеристики. Хотя автоматизированное намоточное оборудование стало популярным, производство катушек сложной конструкции, таких как UHV, по-прежнему требует ручного вмешательства опытных мастеров. Тысячи метров проводников необходимо наматывать слой за слоем, соблюдая чрезвычайно строгие требования к допускам в отношении положения, размера, герметичности и зазоров. Совершенный процесс намотки позволяет точно контролировать допуск между двумя слоями проводов в пределах 1 мм, что требует от оператора точности при каждом усилии удара и обертывании каждого слоя изоляционной бумаги. В то же время на современных производственных линиях также внедрены алгоритмы искусственного интеллекта и системы онлайн-мониторинга для интеллектуального управления натяжением проводов и межвитковым выравниванием, чтобы обеспечить высокую стабильность и надежность изоляции при массовом производстве.
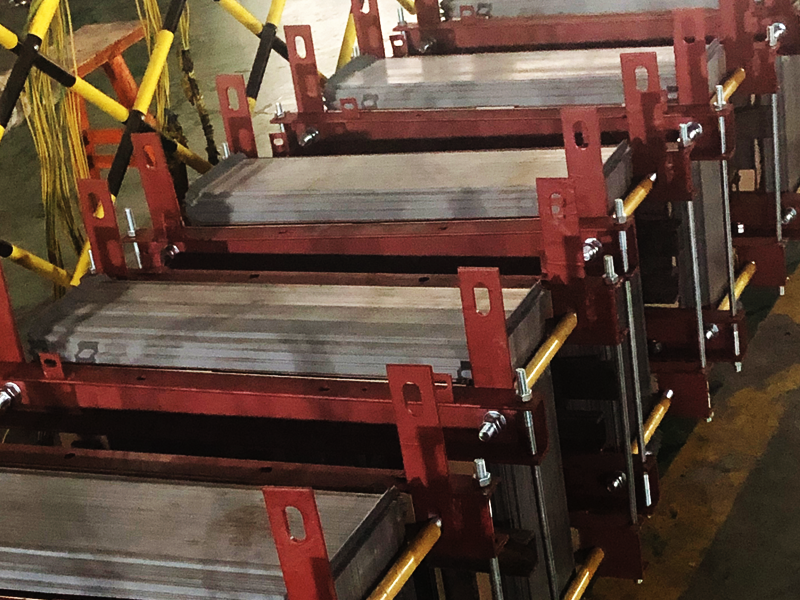
Изоляционная обработка и окончательная сборка: обеспечение долгосрочной жизнеспособности оборудования
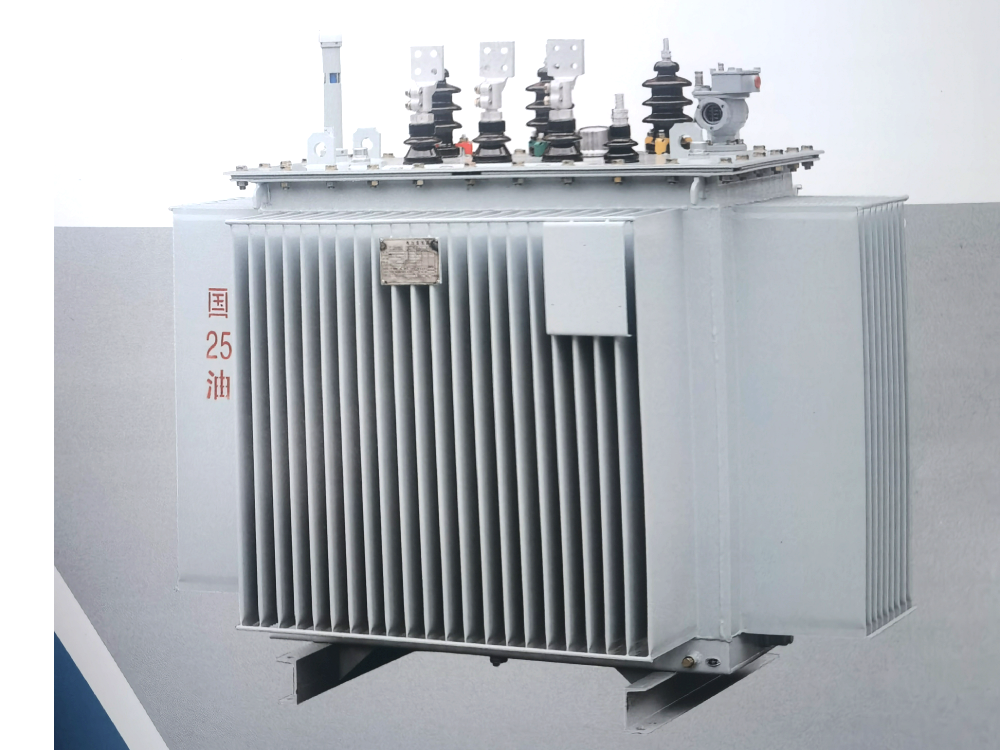
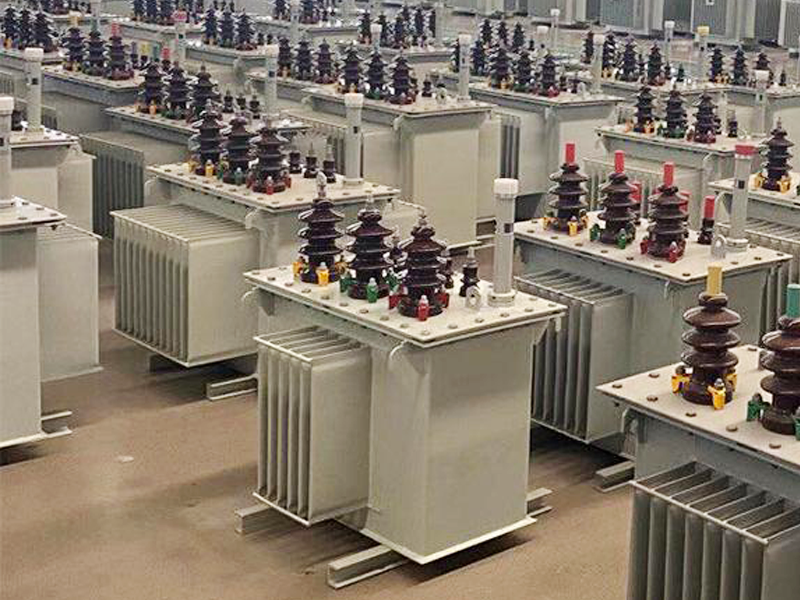
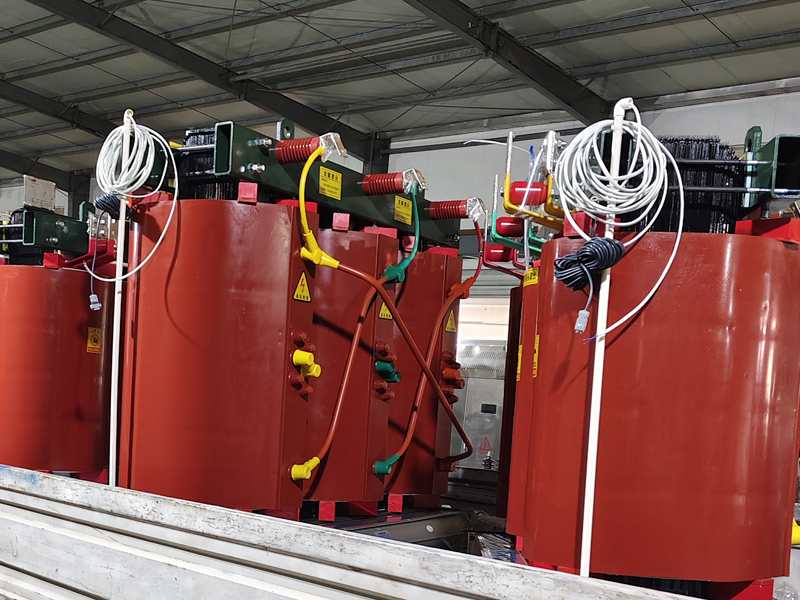
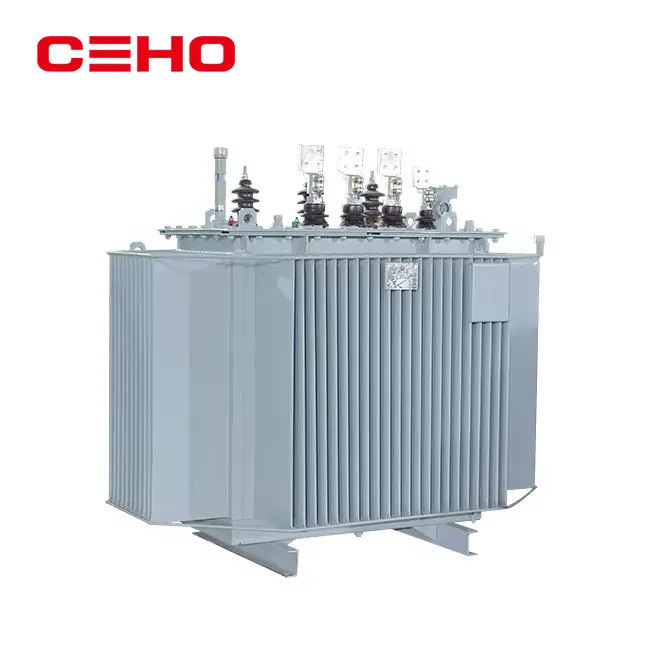
Система изоляции является залогом долговременной и надежной работы трансформатора. После завершения обмотки ее необходимо собрать с сердечником с высокой точностью, чтобы обеспечить стабильное электрическое соединение и минимизировать контактное сопротивление. Затем весь корпус подвергается процессу вакуумной сушки в контролируемых условиях для полного удаления влаги из изоляционной бумаги и конструктивных элементов. Для разных типов трансформаторов последующая обработка имеет разные приоритеты: масляные трансформаторы должны подвергаться строгому вакуумному заполнению маслом и герметизации, чтобы обеспечить диэлектрическую прочность изолирующего масла; Трансформаторы сухого типа отливаются вакуумной эпоксидной смолой, образующей прочную изоляцию, обладающую высокой механической прочностью и термической стабильностью. Эта разумная конструкция изоляционной конструкции может эффективно подавлять частичные разряды и значительно продлевать срок службы оборудования.
Строгие испытания: окончательный «физический осмотр» перед отправкой с завода.
Перед поставкой каждый трансформатор должен пройти серию жестких заводских испытаний. Это включает не только традиционное измерение коэффициента трансформации, испытание сопротивления изоляции и оценку потерь нагрузки, но также требует испытаний на импульс молнии и испытаний на частичный разряд для продуктов высокого напряжения и большой емкости, чтобы проверить их способность выдерживать экстремальные условия перенапряжения и наличие незначительных внутренних дефектов. Только продуктам, прошедшим эти комплексные проверки, может быть разрешено носить антикоррозионные покрытия, прикреплять заводские таблички и, в конечном итоге, попадать в каждый уголок электросети.
Подводя итог, можно сказать, что высококачественные трансформаторы являются продуктом идеального сочетания современных материалов, точных технологий и строгого контроля качества. От контроля микроструктуры листов кремнистой стали до качества обмотки обмотки и безупречной обработки изоляции — именно взаимосвязь этих основных процессов обеспечивает долгосрочную, безопасную и эффективную работу энергосистемы.
Похожие новости
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Оставьте мне сообщение
новые продукты

Новости Рекомендации